如何提高玻璃磨边机加工精度,有哪些高效方法?
想让玻璃机械多用五年,关键在于把“坏了再修”变成“定期保养”,核心就八个字:按章操作、精准维护。
玻璃机械常年跟砂石、玻璃渣、冷却水打交道,工作环境粉尘大、湿度高、负荷重。很多厂家前两年用着还行,到了第三年问题集中爆发,一查全是保养没跟上。与其等停机停产再花钱抢修,不如现在就建立一套科学的养护体系。本文从润滑、液压、日常操作、易损件管理四个维度,把延长设备寿命的实操方法一次讲透。
润滑保养是延长设备寿命的第一道防线
玻璃机械的传动部位是磨损重灾区,齿轮箱、轴承、导轨、丝杠,任何一个部位缺油,磨损速度都呈指数级上升。业内专家指出,70%以上的机械故障源于润滑不当,要么是油脂选错型号,要么是加注周期拉得太长。
不同部位匹配不同油脂,别嫌麻烦
玻璃切割机的导轨和丝杠,要求抗水性好、黏附性强的锂基润滑脂。磨边机的传动齿轮箱,则需要极压抗磨性能突出的齿轮油。很多厂家为图省事一桶油打天下,后果就是导轨拉伤、齿轮点蚀。换油时清理旧脂也很关键,残留的金属碎屑混合新润滑脂,等于给设备埋了颗定时炸弹。
润滑记录表比维修师傅的记忆靠谱
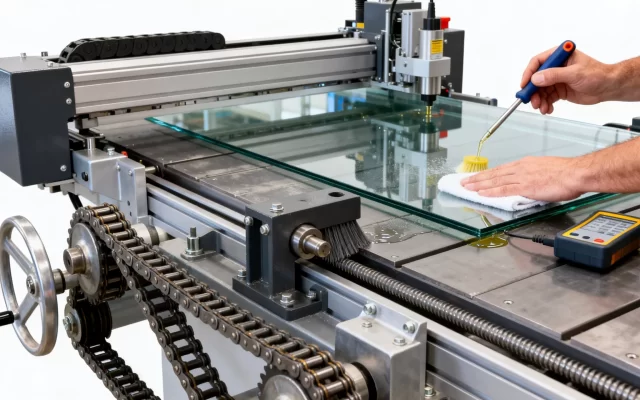
用Excel或纸质台账就行,关键是执行到位。每班检查油位、每周补充润滑脂、每月更换液压油滤芯、每季度全系统清洗,这些动作必须落实到具体责任人。有条件的厂可以贴一张润滑目视卡在设备侧面,标注加油点编号、油脂型号、下次加注日期,新工人看一眼就会操作。
液压系统的“血液健康”直接决定设备稳不稳定
玻璃机械的液压系统负责压紧、翻转、送片等核心动作,油液一旦污染,电磁阀卡滞、油缸爬行、压力波动全来了。行业共识认为,液压油污染是系统失效的头号原因,颗粒物和水分混入后,泵和阀的寿命按比例缩短。
更换液压油时,旧油必须排尽,油箱底部沉淀的油泥要清理干净,否则新油加进去几分钟就被污染。吸油滤芯和回油滤芯要按期更换,这东西不贵,但省下的钱全搭在维修费里了。有条件的中大型产线,建议加装一个便携式油液检测仪,每月抽检一次清洁度和含水量,数据异常提前预警,比等设备趴窝再查强太多。
日常操作不规范,再好的设备也撑不过三年
操作顺序和开机检查要养成肌肉记忆
开机前绕设备走一圈,检查皮带有无跑偏、密封圈有无渗漏、导轨面有无异物。开机后先空转三分钟,听声音有没有异响,看电流表稳不稳定。关机时先把输送带上的玻璃全部清完,再依次关闭水泵、风机、主电机,顺序反了容易积水回流烧毁电机。
严禁超负荷运行,有些老板为了赶订单,把切割速度提到设计上限的110%,短期出产量上去了,但主轴轴承和电机绝缘层的老化速度按倍数增加。划算不划算,自己一算便知。
玻璃机械维修保养周期根据工况动态调整
很多客户咨询玻璃机械维修保养周期是多久,其实没有固定答案。切割机、磨边机、清洗机的工作强度差异很大。建议每天记录运行时数和故障停机时长,连续运转20小时以上的产线,月保养必须做成刚性制度。季节性换油也别忘了,冬天低温环境下液压油流动性变差,要换低黏度标号;夏天高温散热差,油温超过55℃就得停机检查冷却系统。
清洗机的水路保养容易被忽视
清洗机的毛刷辊和风刀容易被玻璃粉末堵塞,每周拆下来用压缩空气吹净,每月用稀盐酸溶液循环清洗水箱,去除水垢和藻类。这个环节不做好,清洗效果变差不说,水泵叶轮被结垢卡死是常有的事。
易损件更换别等彻底坏了再动手
金刚轮和树脂轮根据磨损度倒推更换时机
磨边机的金刚轮磨削玻璃时,如果出现崩边、磨痕粗糙、进刀量明显变小,就该测一下轮径余量。树脂轮则看颜色和气味,磨削面发黑、有焦糊味,说明钝化严重,继续用只会烧伤玻璃边。常规做法是每生产2-4万平方米玻璃检查一次砂轮状态,记好每批次砂轮启用的日子,到了寿命节点主动换,别等产品报废了才反应过来。
同步带和输送带跑偏要马上调
玻璃机械的同步带一旦打滑,切割尺寸全偏,同步带内侧有齿,磨损后齿面变薄,需要整体换新。输送带跑偏多数是张紧轮力度不均造成的,略微调整螺栓就能校正,拖久了就会磨出毛边、掉渣,污染玻璃表面。
不同场景下的保养策略差异比你想的大
北方干燥粉尘大,南方潮湿易锈蚀
北方厂房的玻璃机械保养重点在除尘,导轨和电气柜每周都要用气枪吹净积灰,防止粉尘结块后磨损导轨。南方梅雨季湿度常超90%,设备表面和电气元件容易凝露,下班前最好用防锈油擦拭裸露金属面,控制柜里放两包干燥剂。有客户问过玻璃机械润滑保养费用怎么控制,其实在南方多做一道防锈,就等于省下未来两三年更换导轨的几万元大修成本,这笔账很简单。
新建产线磨合期和满负荷期保养侧重完全不同
新设备前500小时属于磨合期,齿轮和轴承表面的微观不平整正在磨平,这个阶段产生的金属碎屑特别多,首次换油一定要提前做,切不可盯满常规周期。磨合期结束后进入全速运行阶段,重点就转向油液监测和易损件盯守。据行业统计,不少玻璃加工厂的设备故障集中在投产后的第8到18个月,原因恰恰是磨合期保养不当埋下的隐患。错过磨合期,后面再怎么弥补,精度和寿命都打了折扣。
常见故障排查和处置要形成条件反射
玻璃机械用久了,总有些小毛病反反复复。磨边机突然异响,先停机关电,手动转一下主轴,确认是轴承卡滞还是砂轮碰壳,再做下一步处置。切割台定位不准,先检查定位气缸是否到位、气压是否达标,多数情况是气动三联件的滤芯堵了,排水排污即可。输送带起步打滑,先看主动辊包胶有没有磨损,磨平了就拆下来重新包一层。应急处置的要诀是先机械后电气、先外部后内部、先简单后复杂,别一上来就大拆大卸。机械维护的核心逻辑是——听、看、摸、量,听声音辨节奏、看表面找痕迹、摸温度查振动、量尺寸核间隙,这四步走完,多数故障点已经缩小到很小范围。
玻璃机械寿命相关的常见问题
玻璃机械维修保养周期是多久?
不变的经验法是日检、周养、月保、季换。具体而言,每班开机前必检油位和气压;每周清理一次导轨和丝杠并补脂;每月更换液压油滤芯和清洗水箱滤网;每季度或每500小时更换一次液压油和齿轮油。实际周期结合设备利用率和环境粉尘量适度压缩,满负荷连续运转的设备,保养间隔直接减半。
南方地区玻璃机械防锈保养怎么做才能防止电气元件受潮?
电气柜内放置变色硅胶干燥剂,每两周烘干一次可重复使用。控制柜门加装密封条阻断水汽,冷凝水排出口定期疏通。长假停机前,用塑料薄膜罩住控制柜,内部放入防潮灯除湿。机械运动部位则用脱水型防锈油喷涂,在表面形成油膜把水分隔绝在外,金属导轨清洗干净后薄涂一层即可。对长期不用的备用设备,每个月通电运行半小时,靠设备自身发热驱赶潮气,效果比放什么干燥剂都直接。
玻璃机械的寿命从来不是靠运气,而是靠每一个班次的规范操作、每一次定时的润滑维护、每一回隐患的及时处理累积出来的。设备保养是笔稳赚不赔的买卖,把功夫花在平时,避免停机停产损失,这比任何抢修都更有价值。