特殊玻璃加工设备怎么选,有哪些品牌推荐?
玻璃加工设备的操作禁忌,核心在于敬畏设备特性、严守操作流程,任何凭经验行事或忽视安全细节的行为,都可能导致设备损坏、产品报废甚至人身伤害。
在玻璃加工行业摸爬滚打多年的老师傅都清楚,每一台设备都有自己的“脾气”。高速运转的切割机、高温高压的钢化炉、锋利无比的磨边机,它们不是冰冷的铁块,而是需要你用心去“沟通”的伙伴。摸清它们的“底线”,不去触碰那些“逆鳞”,你的产线不仅效率高,而且更安全。这篇文章,咱们就来聊聊和这些设备相处的“禁忌”之道,特别是针对那些在日常生产中容易让人栽跟头的细节。
玻璃切割机操作禁忌:别让“精准的眼”变成“伤人的刃”
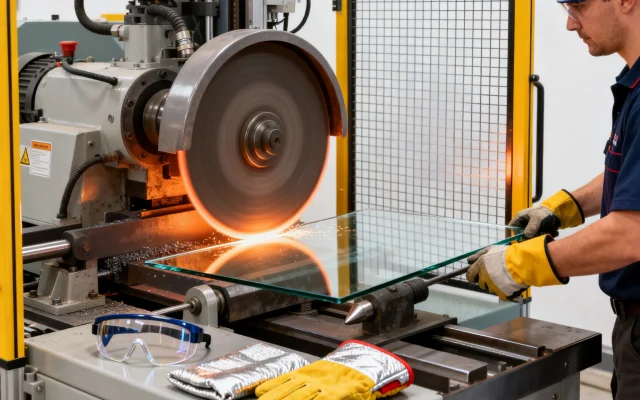
切割机是玻璃加工的起点,它的刀轮就像手术刀一样精准。但很多时候,操作工为了赶进度,会不自觉地把一些规范抛在脑后。
禁忌一:台面不清扫,碎渣里“找”精度
很多操作工觉得,切割台面上留点玻璃渣无所谓,反正刀轮压力大,压过去就行。这是大错特错!残留在台面上的碎玻璃渣,特别是细小颗粒,会让玻璃板受力不均。切割时,刀轮在这些渣子上碾过,不仅容易导致切割线歪斜、崩边,更会让切割精度大打折扣。行业内共识认为,一张干净的台面是保证异形切割和精密切割的基础。
正确操作参考:
- 每切割完一块大板,用专用刮板或气枪清理台面。
- 下班前,必须用吸尘器清除传动轨道和定位气缸附近的粉尘。
- 别用油手直接触摸台面,油污会让玻璃打滑,同样影响定位。
禁忌二:气压参数当摆设,凭“感觉”调压力
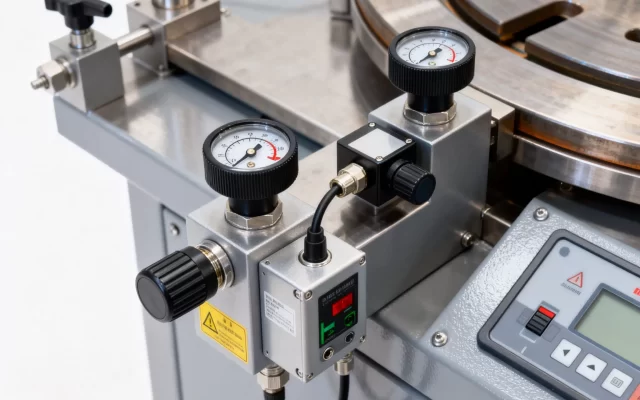
切割机的刀轮压力是经过精密计算的。很多老师傅喜欢“听声音”调压力,觉得刀轮划过玻璃时声音清脆就是对的。这种做法风险极高。气压过高,刀轮损耗加剧,玻璃表面产生深裂纹;气压过低,则切不透,掰边时容易炸裂。尤其是在切割15mm以上的厚玻璃时,压力设置必须严格参照设备说明书。
实操建议:
- 每次更换玻璃厚度规格时,必须重新校准气压值。
- 定期检查空压机的输出压力是否稳定,避免因气压波动导致的批量切割不良。
禁忌三:润滑油“省着用”,刀轮“早退休”
切割机油壶里的煤油或专用切割油,很多人觉得只要刀轮能划出印子就行,油少点没事。这是对设备最大的误解。切割油的作用不仅仅是润滑,更是为了冷却刀轮和填充切割缝。缺油的后果是刀轮温度升高,使用寿命呈几何级数下降,同时切割边缘的毛刺会增多,直接影响后续磨边工序的良品率。所以,要让刀轮“长寿”,润滑油必须足量。
玻璃磨边机操作禁忌:操作不当,机器“吃”玻璃还“咬”手
磨边机的磨轮转速极高,力量巨大。在玻璃深加工设备里,磨边机的事故率一直位居前列。
禁忌四:进料速度“一脚油门踩到底”
很多操作工为了产量,把进料速度调到极限。结果就是玻璃在磨头区域剧烈抖动,轻则磨边效果粗糙(出现波浪纹),重则玻璃直接炸裂,碎片飞溅伤人。磨边机操作禁忌事项中,进给速度与磨削量的匹配是核心。你让一个只能吃“二两饭”的磨头去干“半斤活”,它自然要“罢工”。
禁忌五:用手清理磨头区域的碎屑
这绝对是高危动作。当磨轮在高速旋转时,即使设备有防护罩,内部仍有缝隙。有的工人看到玻璃卡住了,习惯性地伸手去拨弄。要知道,磨轮的线速度极高,手指一旦接触,瞬间就会被削掉。处理卡料,必须先停机,等磨轮完全静止,再使用专用工具(如镊子或钩子)去清理。
| 操作对比项 | 安全规范操作 | 常见违规行为 | 后果预估 |
|---|---|---|---|
| 进给速度设定 | 依据玻璃厚度调至中速档 | 长期高速运转 | 磨轮磨损加剧,玻璃边部炸裂 |
| 皮带张力检查 | 每月定期检查并调整 | 异响后才处理 | 传送带跑偏,玻璃对角线尺寸偏差 |
| 冷却水流量 | 保持水流覆盖磨削区域 | 为了省水调小流量 | 玻璃边缘过热,产生爆边甚至整体碎裂 |
| 更换磨轮 | 使用专用扳手并锁死电机 | 带电拆装或暴力敲击 | 主轴变形,动平衡失效 |
禁忌六:异响不理会,磨头“硬扛”到报废
磨边机正常工作时声音是平稳的。如果听到尖锐的啸叫声或沉闷的撞击声,那是设备在“求救”。这时候千万别侥幸继续加工。异响通常意味着轴承损坏、磨轮松动或者皮带打滑。继续操作,轻则损坏主轴,重则磨轮飞出伤人。遇到异响,第一时间停机检查,专业维修人员排查。很多工厂会问玻璃磨边机维修价格和故障原因,其实大部分严重的故障都是从小小的异响开始积累的。
玻璃钢化炉操作禁忌:高温下的“高压线”,碰不得
钢化炉是整个车间的“心脏”,温度高、电压高、风险高。
禁忌七:陶瓷辊道“带伤上岗”
陶瓷辊道是钢化炉里运送玻璃的“脚”。如果辊道表面出现凸起颗粒或者破损,必须在装炉前更换。有的工厂为了省成本,觉得小破损不影响,结果玻璃在炉内运行时被这些凸点硌出白痕,甚至导致玻璃在高温下炸炉。清理辊道上的碎玻璃渣时,必须在降温后进行,切勿在高温状态下用铁器硬铲,这会划伤辊道表面,留下永久性损伤。
禁忌八:工艺参数“万年不变”,不看天气不看厚度
钢化工艺参数的设定是个细致活。夏天和冬天,炉温的散失速度完全不一样。有的企业生产5mm和12mm的玻璃,用的是同一套加热和冷却参数。这在小型加工厂并不少见,但结果是5mm的玻璃弯曲,12mm的玻璃爆边率居高不下。正确的做法是,每次转换玻璃厚度或品种(如白玻换Low-E)时,必须重新调用对应工艺曲线,并参考当晚的天气湿度调整冷却风压。
禁忌九:带电检修,生命“赌注”
这是所有禁忌中最致命的一条。钢化炉的加热丝、风机电机都带有高压电。在设备通电状态下,即使你认为是“小问题”的排查,也可能因误触而触电身亡。任何涉及电气元件的检修,必须执行“断电挂牌上锁”流程,并等待电容放电完毕。在这个问题上,没有什么“经验丰富”可言,只有严格遵守规程才能保命。
玻璃清洗机和上片台:细节处的“温柔陷阱”
清洗机和上片台看起来技术含量不高,但操作禁忌也不少。
禁忌十:清洗海绵轮“干磨”玻璃
清洗机的水循环系统如果堵塞,海绵轮在缺水状态下干转,会迅速磨损变硬。变硬的海绵轮不仅洗不干净玻璃,更会在玻璃表面留下细微划痕。这些划痕在镀膜或夹胶时会被无限放大,直接导致成品降级。
禁忌十一:单人徒手搬运大板玻璃
上片台虽然配有吸盘,但有些工人为了图方便,对于2平米以下的玻璃选择徒手搬运。这是导致腰肌劳损和玻璃割伤的主要原因。即便玻璃尺寸不大,其重量和锋利边缘也远超人体负荷。玻璃加工设备操作禁忌事项中明确要求,吸盘架必须保持有效吸力,严禁单人人力搬运超过1.5平方米的玻璃原片。
结语:设备不是“敌人”,是“战友”
玻璃加工的路很长,设备是我们赚钱的工具,也是伴随我们日夜的“战友”。尊重它们的运行规律,不触碰那些用血泪换来教训的禁区,你的生产才会更顺畅,收益才会更高。
常见疑问解答
问:玻璃切割机总是跑刀,除了台面杂物外,还有什么“隐形”原因?
答:跑刀现象不止是台面问题。检查刀轮夹头是否磨损,如果夹头内孔间隙过大,刀轮在高速旋转时会产生径向跳动,导致切割线飘移。另外,每次更换刀轮后,需要用专用扳手将刀轮座锁紧,有经验的操作工会用大拇指按住刀轮座边缘感受是否有松动感。
问:磨边机磨出来的玻璃边缘总是有“亮线”,怎么调整都没用,是什么原因?
答:这种情况通常不是磨轮压力的问题,而是抛光轮的粒度选择与进给速度不匹配。如果抛光轮目数过粗,或者抛光轮磨损后未及时进刀补偿,玻璃底边就会残留一道细微的亮印。解决办法是拆下抛光轮,用卡尺测量直径,如果磨损超过原始直径的五分之一,就必须更换新轮,单纯调大压力效果适得其反。
问:钢化炉突然跳闸,重启后需要立即恢复生产吗?
答:严禁立即恢复。突然跳闸说明炉内温度场已发生剧烈变化,陶瓷辊道可能存在热变形。如果直接启动加热,极有可能造成辊道断裂。标准做法是让炉体自然降温至300℃以下,再通电进行慢速旋转预热,空炉运行半小时,观察电流表读数是否平稳。这个等待时间虽然让人焦急,但保住炉体远比抢那半小时产量更重要。