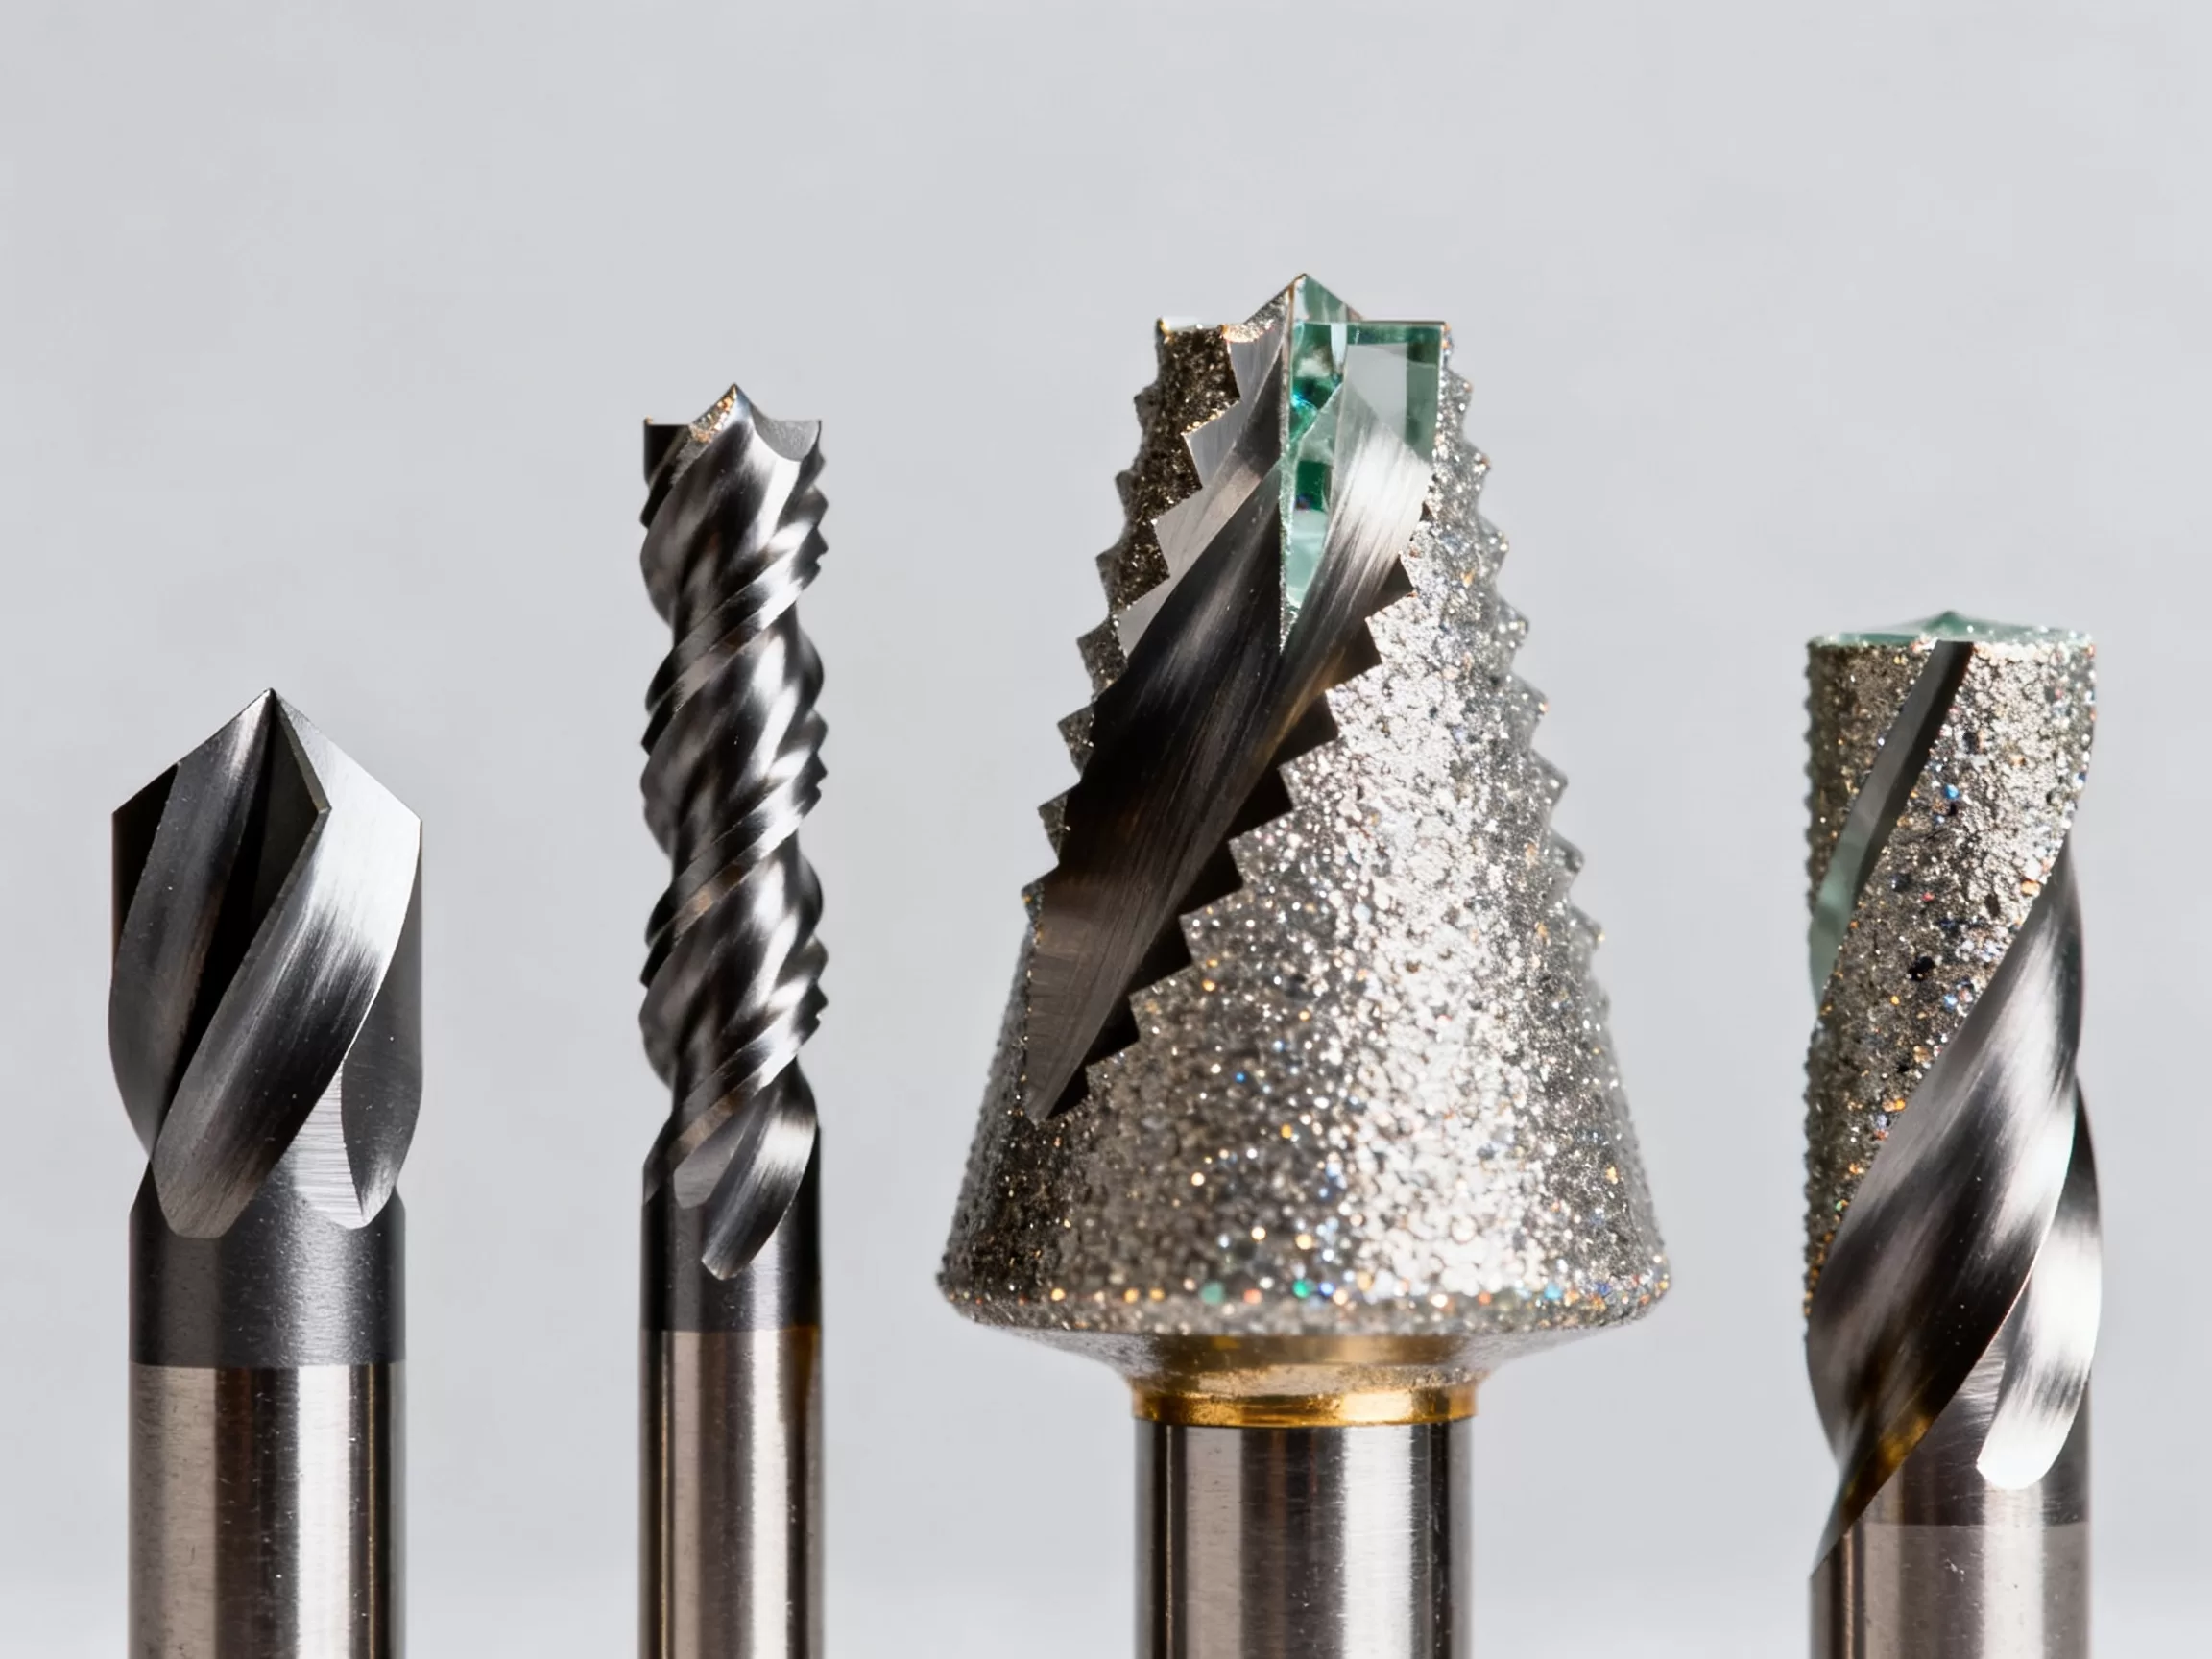
玻璃钻孔机钻头如何选,哪种钻头性价比最高?
玻璃钻孔的成功率,七分在钻头,三分在手法,而真正决定成败的关键在于转速、进给量与冷却方式三者的协同配合,任何一环的疏忽都可能导致玻璃崩边或钻头提前报废。从业十年,我操作过从手持电钻到全自动数控钻孔机的各类设备,深知这套“玻璃钻孔机钻孔技巧”的含金量。今天,我把这些经验掰开揉碎了讲给你听,目的只有一个——让你少报废几块玻璃,少浪费几张钞票。
—
为什么你的玻璃总是崩边?先搞懂钻孔原理
很多朋友一上来就问我“玻璃钻孔机怎么选”,其实选机器是第二步,第一步是搞懂玻璃这种材料的“脾气”。玻璃属于典型的脆性材料,它的抗压强度远高于抗拉强度。咱们用金刚砂或金刚石钻头加工时,实际是在进行微观层面的“磨削”,而非金属切削。高速旋转的钻头边缘会对孔壁产生极大的拉应力,一旦这个应力超过玻璃的承受极限,崩边就发生了。
所以,核心思路是让钻头“磨”而不是“切”。这就意味着,压力不能太大,转速不能过高。业内专家指出,针对常见的8mm-12mm厚的平板玻璃,使用电镀金刚石空心钻头时,主轴转速控制在800-3000转/分钟是安全区间。转速太高,摩擦生热急剧上升,玻璃局部受热膨胀,反而更容易炸裂。
手握式工具与台式机器的操作分水岭
手持电钻和台式玻璃钻孔机是两种完全不同的操作逻辑。手持设备手感直接,但稳定性差,适合开小孔或应急用;台式机器有固定的工作台和进给机构,适合精度高、批量大的活儿。如果你是新手,千万别一上来就用手持电钻去开8mm以上的孔,那几乎是在赌运气。如果你准备入手设备,可以重点关注“玻璃钻孔机多少钱一台”这个长尾词下的信息,价格从几百元的手持工具到上万元的高精度台钻都有,关键是匹配你的工作量和孔径要求。
—
玻璃钻孔机怎么选?按需配置才是王道
我见过不少师傅花大价钱买回一台复杂的数控机,结果只会用自动档,遇到特殊工况就抓瞎。选机器不是越贵越好,而是看你的场景。这里直接给出对比数据,供你参考:
| 设备类型 | 适用场景 | 孔径范围 | 转速调节 | 上手难度 |
|---|---|---|---|---|
| <b>手持电钻</b> | 现场安装、少量补孔 | 3mm-20mm | 无级变速 | ★ |
| <b>简易台式机</b> | 小型加工店、修边 | 3mm-50mm | 皮带轮变速 | ★★ |
| <b>数控玻璃钻孔机</b> | 批量标准化生产 | 3mm-200mm | 伺服电机 | ★★★★ |
我的建议是:如果你只做家装玻璃的零星开孔,一台600瓦以上的手电钻配上好的空心钻头就够了;但如果你需要加工钢化玻璃或加厚玻璃,直接上带水冷循环的台式机,别犹豫。
水冷系统:宁可花钱,不可省事
这是很多新手最容易忽略的致命细节。玻璃钻孔机必须配备冷却水装置。这里的水不是简单降温,它同时承担着排屑和润滑的双重作用。干钻的后果是钻头温度瞬间飙升,金刚石颗粒提前脱落,玻璃内应力集中,一压就碎。行业共识认为,冷却液流量保持在钻头直径的1/3高度即可,过多影响视线,过少则烧钻头。关于“玻璃钻孔机哪个牌子好”这类问题,坦白讲,某些进口品牌确实在主轴同心度上更稳,但国产品牌如今差距已不大,核心还是要看售后和维护成本。
—
玻璃开孔技巧教程:手把手教你打出完美圆孔
这部分是压箱底的干货。我按照操作流程顺序,拆解每一个步骤的细节,确保你能看懂、能落地。
第一步:定位与预处理,别急着启动
把玻璃平放在工作台上,底面垫一块柔软的橡胶垫或毛毡,目的是分散压力。接着用水性记号笔在钻孔位置画个十字标记。记住,千万别用玻璃刀去划预制痕,那会造成微裂纹,钻孔时裂纹会扩大。正确做法是用三角形硬质合金尖轻轻在中心点敲一个小凹坑,或者直接用钻头的定位尖试钻一下,防止钻头打滑跑偏。
第二步:转速与进给量的黄金配比
启动机器前,先打开冷却水。进给速度的原则是“慢进快出”——接触玻璃时,手轮或手臂施加的压力要小,让钻头靠自重和微力磨入,当感觉钻头已经稳定切入约1/3厚度时,可以稍微加大一点进给力。接近穿透的最后2mm厚度时,必须再次减小压力。这是防止孔底部崩出大块碎片的诀窍。
- 对于10mm以下厚度的玻璃,采用连续进给,一气呵成,停留反而容易造成局部受热不均。
- 对于10mm以上厚度的玻璃,建议采用“退钻排屑法”,即每钻深3mm,提起钻头一次,让水流冲走碎屑。
第三步:解决“钻孔打滑”的实操技巧
不少朋友在开孔初期会遇到钻头在玻璃表面画圈的情况。这通常是因为钻头中心的定位尖磨损或压力不够。你可以先开启机器,用钻头边缘轻轻修磨那个凹坑,然后增加20%的轴向压力,直到感觉阻力稳定。如果还是打滑,用AB胶粘一块小挡块在玻璃表面辅助定位,待胶水干透后再开机,这是最稳妥的物理防滑法。
—
不同场景下的进阶处理方案
针对你在百度上高频搜索的“玻璃钻孔机钻孔技巧”,远不止基础操作这么简单,复杂的场景才是真正考验技术的时刻。
钢化玻璃的钻孔禁忌
先说结论:钢化玻璃不能钻孔。 千万别尝试,击中任何一个应力点,整块玻璃会瞬间碎成颗粒状。这一点在百度搜索“玻璃钻孔机钻孔技巧”时经常有人忽略。如果你的客户坚持要开孔,请先让他了解这个风险。行业内通行的做法是,在钢化处理之前完成开孔和磨边。如果玻璃已经钢化完毕,只能用水刀切割,但那属于冷加工高压技术,已经不是钻头能解决的了。
如何给玻璃钻孔而不裂:掌握“偏心扩孔”法
对于那些需要扩大既有孔径的场景,我推荐一个实战中百试百灵的方法:先用小直径钻头预钻一个孔,再用大直径钻头扩孔。但扩孔时有一个关键细节——不要直接对准原孔中心进行同心扩孔,而要让钻头中心稍微偏移一点,绕着原孔边缘进行圆周运动。这样操作的实际受力面积更大,应力更分散,能有效避免大直径钻头“咬死”玻璃。
—
Q&A:玻璃钻孔机常见问题集中解答
这里我汇总了新手问得最多的几个直接问题,每一个答案都来自实际经验与行业共识。
Q1:在使用玻璃钻孔机时,钻头出口处总是崩出大缺口,怎么处理比较妥当?
A:出口崩边是典型的底部支撑不足。在玻璃下方垫上平整的木板,或用夹具把玻璃夹紧在台面上,确保钻孔区下方是实心的。同时,在将要钻穿时,务必减小进给压力,让最后一层玻璃被“磨透”而不是“顶破”。另外,检查一下钻头外径底座,如果有磨损,请立即更换新钻头。
Q2:玻璃钻孔机哪个牌子好?性价比高的设备有什么推荐标准?
A:关于品牌的考量,建议把主轴精度放在第一位。在挑选时,用手转动夹头,观察同心度是否偏移;其次看底座是否厚重,重量在60公斤以上的设备稳定性普遍更好。在这个价位区间,国产一线品牌的水冷台式机完全够用,不必盲目迷信进口。
Q3:日常保养中,冷却油和清水相比,哪个更实用?
A:长期加工,推荐使用含防锈成分的玻璃切削液,对于家用或小批量,清水加洗洁精即可。洗洁精作用是降低水的表面张力,让碎屑更容易被冲走。千万别用机油,粘度太大,容易粘附金刚砂颗粒,导致钻头钝化。完成作业后,要把台面和导轨的水渍擦干净,防止生锈。
—
玻璃钻孔这件事,讲究的就是一个“稳”字——思考清楚再下手,比蛮力重要得多。记住今天提到的转速配比、冷却优先、慢进快出的原则,你的损耗率一定能降下来。工具是死的,手是活的,多拿废料练几块,手感自然就出来了。