玻璃机械操作效率如何提升,提升玻璃机械操作效率的秘诀是什么
玻璃机械操作效率提升的核心答案在于:通过优化调机路径、规范操作动作、建立预防性维护节奏,多数工厂可在不更换设备的前提下,将综合效率提升20%以上。这并非依赖某款高价新设备,而是对现有流程的精细打磨。下文将拆解具体落地方案,覆盖从参数设定到团队协作的全流程。
重新定义调机路径:向微调要时间
调机是效率损耗的最大盲区。多数操作工调整切割或磨边参数时,习惯凭经验“试一刀看一刀”,这种试错法在一次批量切换中平均浪费15-25分钟。行业共识认为,参数微调时间在批量切换中占比超过三分之一。优化路径的核心是减少“试”的次数。
建立机台专属参数记忆库
别让老师傅的参数只存在脑子里。每台玻璃机械因磨损程度、皮带松紧差异,其最佳参数并非完全一致。操作工应利用设备控制系统的配方存储功能,将常用玻璃厚度(如5mm、8mm、12mm)与对应的切割速度、刀轮压力、磨边进给量组合成独立配方。
- 操作路径:在切割机控制界面找到“配方管理”,将稳定生产时的参数命名为“12mm-常规-批次A”存入。
- 下一次接到同规格订单时,直接调取配方,首片合格率可从多数情况下的不足50%提升至80%以上。
将换刀/换轮动作标准化
更换切割刀轮或磨边砂轮时,效率差异极大。新手耗时30分钟,熟手仅需8分钟,差距在于工具摆放和拆卸顺序。请将随机附带的工具按“主扳手-备用螺丝-清洁布”顺序固定摆放在机台右侧第二抽屉。同时,拆卸旧刀轮时,用清洁布同步擦拭刀座内壁的玻璃粉尘,可避免因粉尘卡滞导致的二次调整。
玻璃机械操作工提升产量方法:优化动作节奏与监控逻辑
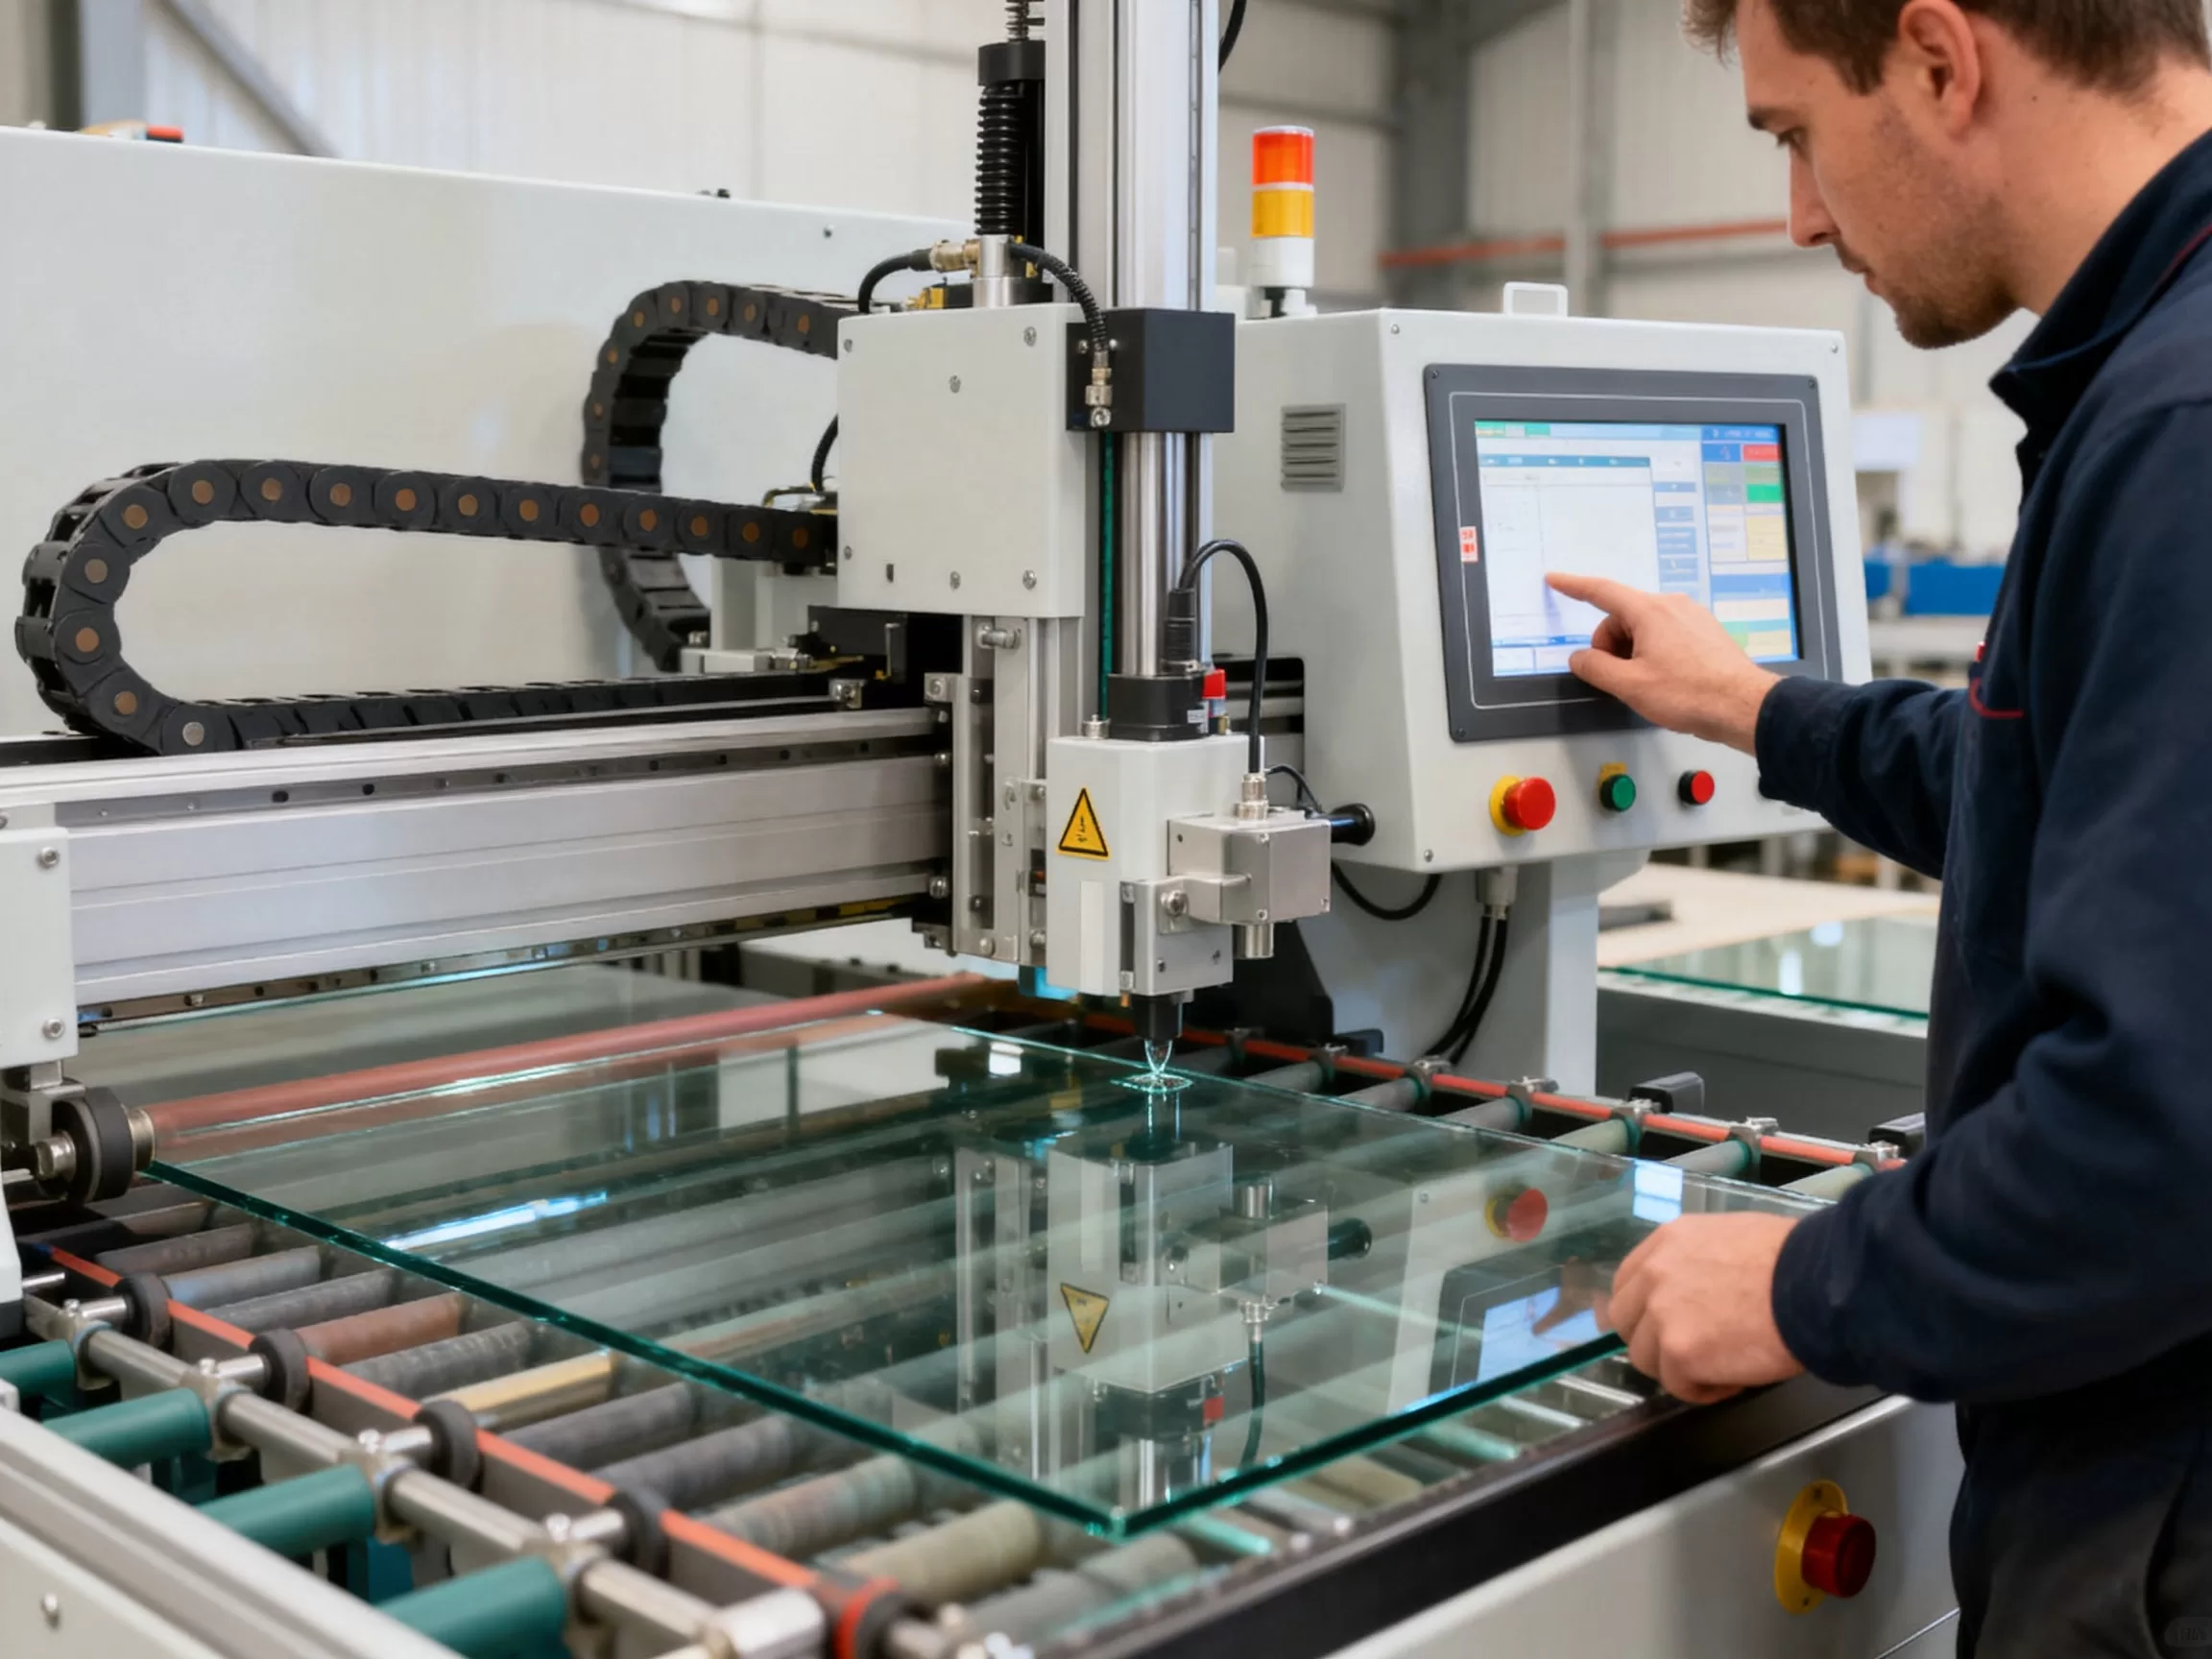
不少操作工认为产量取决于机器速度,实际瓶颈常在上下料衔接与异常停顿。优化动作节奏,是玻璃机械操作工提升产量方法中最具性价比的途径。
双工位交替作业法
在切割或磨边机前,避免“等机器做完再取片”。当设备正在加工A板时,操作工应利用该时段(通常为1-3分钟)预检B板的尺寸与边角质量,并清理上料台的碎玻璃渣。
- 具体节奏:设备报警声响起前,一手持吸盘、一手扶住待加工玻璃边缘,报警后3秒内完成取片与上料。
- 对较大尺寸板件(如2.4米以上),可使用带万向轮的周转小车,减少搬运转身动作。
监控设备运行状态的“听诊法”
不要只盯控制屏上的数字。玻璃切割机的刀轮经过钢化玻璃表面时,声音应为连续、细密的“嘶嘶”声。若听到间歇性“咔哒”声,说明刀轮轴承已出现微小间隙,此时应提前准备备用轮,待批次结束后立即更换,避免生产中途断裂导致的半小时停机。磨边机电机声音变得沉闷时,多数情况下是皮带打滑,需用转速表或目测确认。
玻璃切割机怎么调最快:精准匹配耗材与参数
针对最常见的切割工序,调机减负的核心在于耗材状态与参数的动态平衡。很多操作工一味提高刀轮压力以期提高速度,反而导致崩边,产生更多修复工序。
切割深度与速度的黄金搭配
| 玻璃厚度 | 刀轮压力建议值 | 切割速度范围 | 异常表现与对策 |
|---|---|---|---|
| 3-5mm | 0.2-0.3Mpa | 18-25m/min | 若出现断线,优先清洁刀轮,而非加压 |
| 8-10mm | 0.4-0.5Mpa | 12-18m/min | 压力超过0.6Mpa仍切不透,需检查刀轮锐度 |
| 12-19mm | 0.5-0.65Mpa | 8-12m/min | 速度低于8m/min时,应更换刀轮而非继续降速 |
核心逻辑:切割速度越快,刀轮摩擦生热越大,需适当增加煤油或切割液流量来润滑降温。
针对“玻璃切割机怎么调最快”的具体调整顺序
遇到切割不畅时,请按以下顺序排查,避免盲目操作:
1. 用放大镜检查刀轮刃口是否有缺齿或钝化。
2. 调整刀轮垂直度,确保与玻璃表面呈标准90度角。
3. 手动空转测试刀轮旋转灵活性,若卡滞需清洗轴承。
4. 根据表格数据重新设定压力与速度参数。
双面磨边机效率提升技巧:解决进料与摆臂冲突
双面磨边机是连续加工线上的瓶颈环节。其效率提升技巧焦点在于进料端与出料端的节奏同步,而非单纯调高传送带速度。
前级缓冲区的“待加工蓄水池”设置
在双面磨边机进料辊台前,保留至少3-5片玻璃的缓冲区。不要等前一台切割机送出玻璃后,磨边机操作工才开始搬运。利用磨边机加工当前玻璃的约40秒时间,操作工应提前将待加工玻璃移至进料安全线内。这能有效消除两台设备间的等待浪费。
磨边机摆臂进退刀时间的优化
调整磨轮进给速度时,不要只关注磨削量。粗磨轮(80#)与精磨轮(240#)的进退刀停顿时间,通常被设置为默认的2秒。在确保光洁度的前提下,可尝试将精磨轮的退刀停顿时间压缩至1.2秒,并观察出料端玻璃边缘是否出现火影纹。若无明显瑕疵,则每秒可节省约0.8秒,一个批次累计可缩短数分钟。
中空玻璃设备故障停机快速处理手册
停机是效率的最大杀手。掌握常见故障的快速判断路径,能极大缩短等待维修人员到场的时间。
气压不足导致的频繁报警
若中空玻璃合片机频繁报警“气压低”,不要急着调高空压机压力值。多数情况下是气源处理三联件中的滤芯堵塞。
- 操作步骤:关闭气源,旋转滤杯下方排水阀放水,逆时针拧下滤芯,用压缩空气从内向外吹净灰尘后装回。
- 这一操作在熟练后仅需1分钟,能避免因误判而停机等待维修工。
打胶机出胶不均问题
出胶量忽大忽小,多与胶泵密封圈磨损有关。若暂时无备件,可尝试调整胶泵吸料口的背压阀开度(通常为逆时针旋转半圈),观察出胶稳定性。此法可作为临时应急,持续生产2小时后需检查胶泵温度,防止过热。
玻璃机械操作工提升产量方法之团队协作机制
单人操作效率提升终究有限,团队协作的流畅度决定了整条产线的上限。
交接班“三分钟现场沟通”
不要只依赖交接班记录本。交班者需要在设备停机状态下,向接班者指出:当前使用的刀轮已切割了多少延米(预计剩余寿命)、磨边机精磨轮是否需要调整、以及本批次玻璃是否存在边部暗裂风险。这种面对面的传递,能有效降低因信息误差导致的调机错误。
建立快速响应小组
在产线附近设立移动工具车,内装常用规格的皮带、刀轮、密封圈及内六角扳手。操作工发现异常后,无需跑远路去工具库领取,减少了停机等待时间。
玻璃磨边机故障排除实用问答(Q&A)
Q1:磨边机磨出的玻璃边部有波浪纹,但磨轮是新换的,怎么调整?
不应立即检查磨轮摆幅。请先检查磨头电机的皮带是否松动打滑。皮带磨损导致磨头转速不稳,是产生波浪纹的最隐蔽原因。用手按压皮带,若下沉超过1厘米,则需张紧电机底座螺栓。
Q2:切割机切出的玻璃尺寸总是偏差0.5mm,如何通过软件补偿修正?
在切割机控制软件的“参数设置”中找到“X轴补偿”或“定位精度校准”。输入当前实测偏差值(例如实际尺寸小于设定0.5mm,则补偿值设为+0.5mm),保存后重新切割一片进行验证。此操作应写入设备日点检表,每周校验一次。
Q3:双面磨边机开机后传送带不转,但电机有嗡嗡声,是什么原因?
这种情况通常是传送带机械卡死或变频器过载保护启动。先用手盘动传送带主动轮,若盘不动,则检查玻璃碎渣是否卡在传送带与托板缝隙;若手动能转动,则需在电控柜内将变频器复位断电后重启。玻璃机械操作效率提升的核心,往往就隐藏在暗处的清洁与细节固定的及时性上。