玻璃磨边机日常保养方法(玻璃磨边机日常保养方法视频)
玻璃磨边机维护保养检
1、玻璃磨边机的维护保养检查主要包括以下几个方面:安全检查:漏水、漏电、漏油检查:发现漏水、漏电或漏油情况应立即停机检查,确保设备安全。运行状态监控:仪器仪表监控:持续关注各仪器仪表的工作情况,确保设备正常运行。异常声响检查:注意设备各部位有无异常声响,及时发现并解决问题。
2、定期对链条、齿轮和丝杆等关键部件进行润滑处理,每1个月进行一次。良好的润滑能减少磨损,保持设备的顺畅运行。遵循上述维护和保养指南,将显著提高玻璃磨边机的工作效率和可靠性。请定期检查设备状态,并根据需要调整维护计划,确保设备始终处于最佳状态。
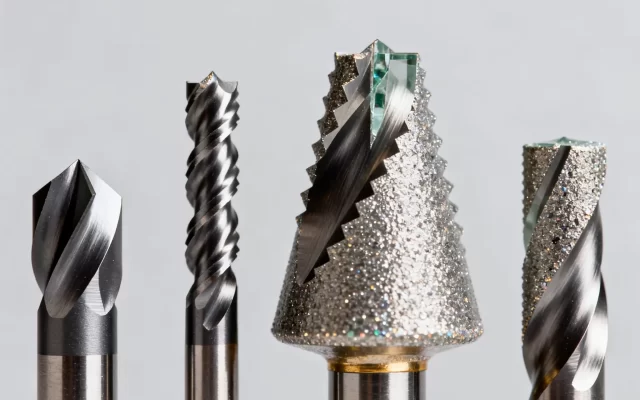
3、卧式单边直线玻璃磨边机的维护与保养主要包括以下几点:磨轮检查与更换:开机前需检查磨轮的磨损情况。如发现磨轮损耗严重,应及时更换。更换磨轮后,确认喷水嘴的位置是否准确,必要时进行调整。滑块与导轨的润滑:使用N32号机械油进行定期润滑。确保滑块与导轨之间的运行顺畅,减少磨损。
4、操作卧式单边直线玻璃磨边机时,需要注意以下事项:安全操作:避免触碰运行部件:启动机器时,切勿触碰运行中的部件及带电区域,以防意外发生。紧急停机措施:紧急情况下,立即操作“急停”按钮或拉下空气开关,确保人员和设备安全。
卧式单边直线玻璃磨边机一般故障及排除方法
卧式单边直线玻璃磨边机一般故障及排除方法如下:电机不转、过载指示灯亮:故障排查:应首先打开电气控制箱,检查电机的过载保护装置。若热继电器保护脱扣脱开,则等待大约1020分钟,其会自动复位。
在工作中,如果过载指示灯亮起,应立即按下“急停”开关,减小磨削量。如果过载指示灯仍然亮起,则应停止机器进行详细检查。这可能是由于负荷过大、电机故障或过载保护装置失灵等原因造成的。在排除故障后,确认设备恢复正常状态再继续使用。
卧式单边直线玻璃磨边机的维护与保养主要包括以下几点:磨轮检查与更换:开机前需检查磨轮的磨损情况。如发现磨轮损耗严重,应及时更换。更换磨轮后,确认喷水嘴的位置是否准确,必要时进行调整。滑块与导轨的润滑:使用N32号机械油进行定期润滑。确保滑块与导轨之间的运行顺畅,减少磨损。
操作卧式单边直线玻璃磨边机时,需要注意以下事项:安全操作:避免触碰运行部件:启动机器时,切勿触碰运行中的部件及带电区域,以防意外发生。紧急停机措施:紧急情况下,立即操作“急停”按钮或拉下空气开关,确保人员和设备安全。
卧式单边直线玻璃磨边机维护与保养
1、卧式单边直线玻璃磨边机的维护与保养主要包括以下几点:磨轮检查与更换:开机前需检查磨轮的磨损情况。如发现磨轮损耗严重,应及时更换。更换磨轮后,确认喷水嘴的位置是否准确,必要时进行调整。滑块与导轨的润滑:使用N32号机械油进行定期润滑。确保滑块与导轨之间的运行顺畅,减少磨损。
2、根据水质情况及对产品的质量要求,经常清洗储水箱,防止玻璃屑堵塞水管、水泵。
3、操作卧式单边直线玻璃磨边机时,需要注意以下事项:安全操作:避免触碰运行部件:启动机器时,切勿触碰运行中的部件及带电区域,以防意外发生。紧急停机措施:紧急情况下,立即操作“急停”按钮或拉下空气开关,确保人员和设备安全。
卧式单边直线玻璃磨边机注意事项
1、操作卧式单边直线玻璃磨边机时,需要注意以下事项:安全操作:避免触碰运行部件:启动机器时,切勿触碰运行中的部件及带电区域,以防意外发生。紧急停机措施:紧急情况下,立即操作“急停”按钮或拉下空气开关,确保人员和设备安全。
2、卧式单边直线玻璃磨边机的维护与保养主要包括以下几点:磨轮检查与更换:开机前需检查磨轮的磨损情况。如发现磨轮损耗严重,应及时更换。更换磨轮后,确认喷水嘴的位置是否准确,必要时进行调整。滑块与导轨的润滑:使用N32号机械油进行定期润滑。确保滑块与导轨之间的运行顺畅,减少磨损。
3、⑴ 开机前,应注意检查磨轮的损耗情况,必要时,更换磨轮,并且每次更换磨轮后都要检查喷水嘴的位置是否正确,否则须调整。⑵ 滑块、导轨要经常加润滑油,建议采用N32号机械油。⑶ 润滑①减速机:初次运转300小时后第一次更换润滑油。
4、卧式单边直线玻璃磨边机一般故障及排除方法如下:电机不转、过载指示灯亮:故障排查:应首先打开电气控制箱,检查电机的过载保护装置。若热继电器保护脱扣脱开,则等待大约1020分钟,其会自动复位。
玻璃磨边机常见问题及解决方法有哪些
1、调整压带的压力,确保压带张紧。(2)调整输送带的平衡和松紧度。(3)调整两相对磨头的磨入量,使其基本一致。2 砖边对角线超差的解决方法:(1)调节拨爪,使其接触直线与主机中心接近垂直。(2)调整并紧固推砖机构各部位。(3)调整对中机构中的滚轮位置,使两滚轮的接触直线与主机中心线平行。
2、- 调整输送带的平衡和松紧度。- 调整两相对磨头的磨入量,使其基本一致。2 砖边对角线超差的解决方法:- 调节拨爪,使其接触直线与主机中心接近垂直。- 调整并紧固推砖机构各部位。- 调整对中机构中的滚轮位置,使两滚轮的接触直线与主机中心线平行。
3、卧式单边直线玻璃磨边机一般故障及排除方法如下:电机不转、过载指示灯亮:故障排查:应首先打开电气控制箱,检查电机的过载保护装置。若热继电器保护脱扣脱开,则等待大约1020分钟,其会自动复位。
玻璃磨边机树脂轮使用寿命
1、树脂轮在玻璃磨边机上的平均寿命为300-3000小时,具体取决于材质和工艺。
2、工艺合理:压力适中、速度可控,配合冷却润滑(如水性冷却液),可减少摩擦发热。 树脂轮优质:高硬度磨料(如金刚石或CBN)搭配耐用结合剂(如酚醛树脂),寿命提升30%-50%。
3、斜边机树脂轮使用寿命一般为3-12个月,具体取决于使用强度、材质质量和维护方式。
4、玻璃厂磨轮根据类型不同,材料也有所不同,常见的有以下几种材料构成:玻璃磨边机树脂轮玻璃磨边机树脂轮的主要材质是树脂结合剂和金刚石磨料。树脂结合剂是一种有机高分子材料,它具有良好的粘结性,能够将金刚石磨料牢固地结合在一起。金刚石磨料则具有极高的硬度,是自然界中已知最硬的物质之一。